


Einführung
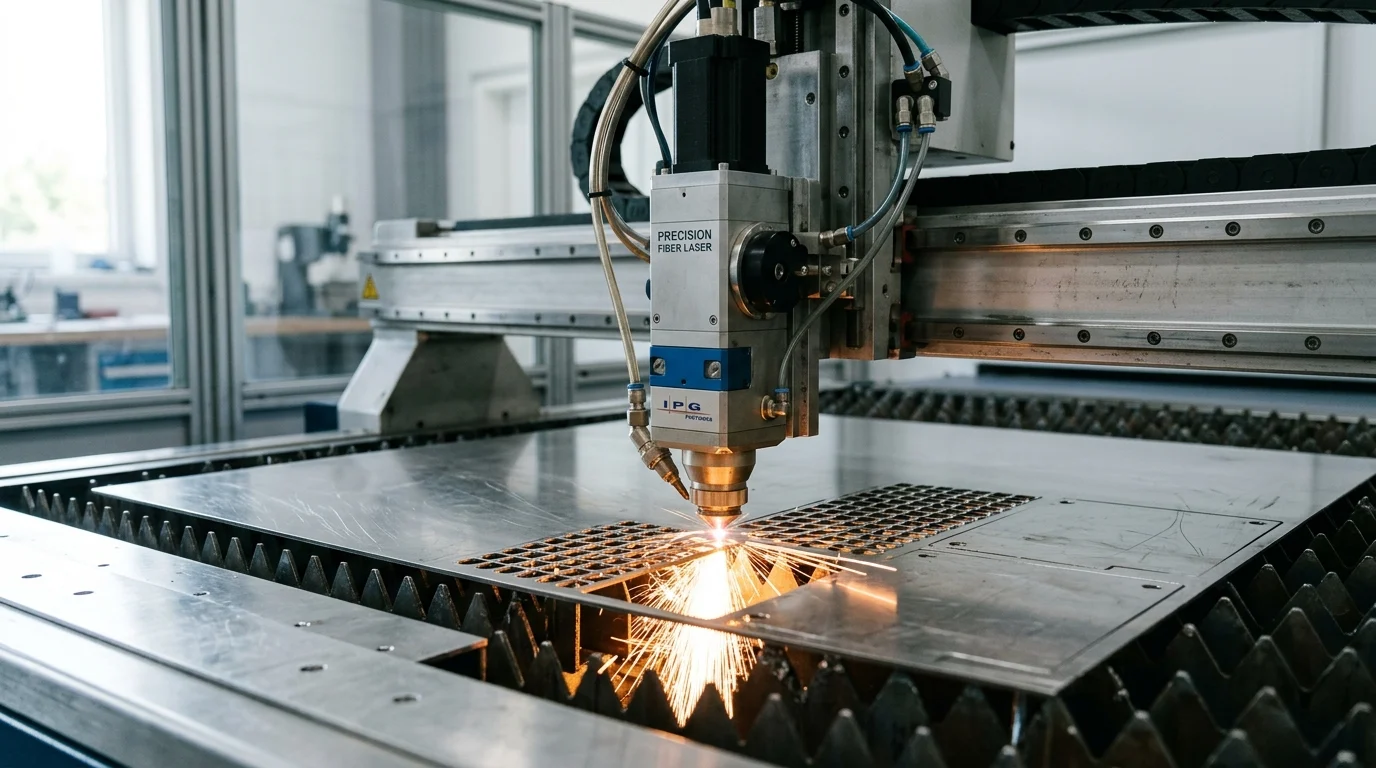
Die moderne Blechbearbeitung ist auf Verfahren angewiesen, die enge Toleranzen, schnelle Durchlaufzeiten und wiederholbare Qualität gewährleisten, insbesondere bei komplexen Bauteilen. Präzisions-Laserschneiden Dieses Verfahren erfüllt diese Anforderungen durch den Einsatz eines fokussierten, computergesteuerten Strahls, der Metall mit außergewöhnlicher Genauigkeit und minimaler Materialverformung schneidet. Dieser Artikel erklärt die Funktionsweise des Verfahrens, warum es viele herkömmliche Schneidverfahren übertrifft und wo es in Fertigungsabläufen den größten Mehrwert bietet. Außerdem werden die wichtigsten Vorteile erläutert: Geschwindigkeit, Konsistenz, Designflexibilität und die Eignung für Branchen, die saubere Kanten und zuverlässige Maßhaltigkeit erfordern.
Warum Präzisionslaserschneiden ein strategischer Vorteil ist
Präzisions-Laserschneiden hat sich grundlegend verändertBlechbearbeitungDiese Technologie bietet ein hochpräzises, berührungsloses Verfahren zum Schneiden von Materialien. Durch den Einsatz eines hochfokussierten Lichtstrahls erzielt sie exakte Maßgenauigkeit ohne den Verschleiß, der bei herkömmlichen mechanischen Werkzeugen auftritt.
In einer Zeit, in der globale Lieferketten Agilität und Präzision erfordern, verschafft die Anwendung fortschrittlicher Laserprofilierung Herstellern einen entscheidenden Wettbewerbsvorteil. Die Möglichkeit, schnell vom digitalen Design zum physischen Prototyp zu gelangen, eliminiert aufwändige Werkzeugverzögerungen und ermöglicht eine kürzere Markteinführungszeit für komplexe geometrische Bauteile.
Wie Präzisionslaserschneiden Geschwindigkeit und Konsistenz verbessert
Die Integration von computergesteuerter numerischer Steuerung (CNC) mit fortschrittlichen Lasersystemen ermöglicht eine beispiellose Produktionsgeschwindigkeit und Bauteilkonstanz. Im Gegensatz zu mechanischen Pressen, die einen physischen Werkzeugwechsel erfordern, Präzisions-Laserschneiden Nahtlose Übergänge zwischen verschiedenen Teileprofilen mithilfe digitaler Dateien.
Dieser digitale Workflow ermöglicht bemerkenswerte Produktionsgeschwindigkeiten. Moderne Faserlasersysteme erreichen beispielsweise Schnittgeschwindigkeiten von über 40 Metern pro Minute bei der Bearbeitung dünner Metalle (unter 2 mm). Darüber hinaus gewährleistet die berührungslose Bearbeitung eine Wiederholgenauigkeit von häufig ±0,05 mm und eliminiert so praktisch die durch Werkzeugverschleiß verursachte Maßabweichung bei längeren Produktionsläufen.
Welche Branchen sind auf Präzisionslaserschneiden angewiesen?
Die strengen Toleranzen und die sauberen Kantenbearbeitungen, die durch Präzisions-Laserschneiden macht es in stark regulierten und leistungskritischen Sektoren unverzichtbar.
Die Luft- und Raumfahrtindustrie nutzt diese Technologie in hohem Maße zur Herstellung leichter, hochfester Aluminium- und Titanbauteile mit minimaler thermischer Verformung. Auch die Medizintechnikbranche setzt Laserschneiden für chirurgische Instrumente und Implantate ein, wobei die strikte Einhaltung internationaler Qualitätsrichtlinien, wie sie beispielsweise von [Name der Organisation/Institution] festgelegt wurden, unerlässlich ist. ISO, ist obligatorisch. Automobilhersteller nutzen das Verfahren auch, um schnell Prototypen von Strukturhalterungen und Abgaskomponenten herzustellen, bevor sie sich für Stanzwerkzeuge in der Serienfertigung entscheiden.
Was Präzisionslaserschneiden ist und wie der Prozess funktioniert
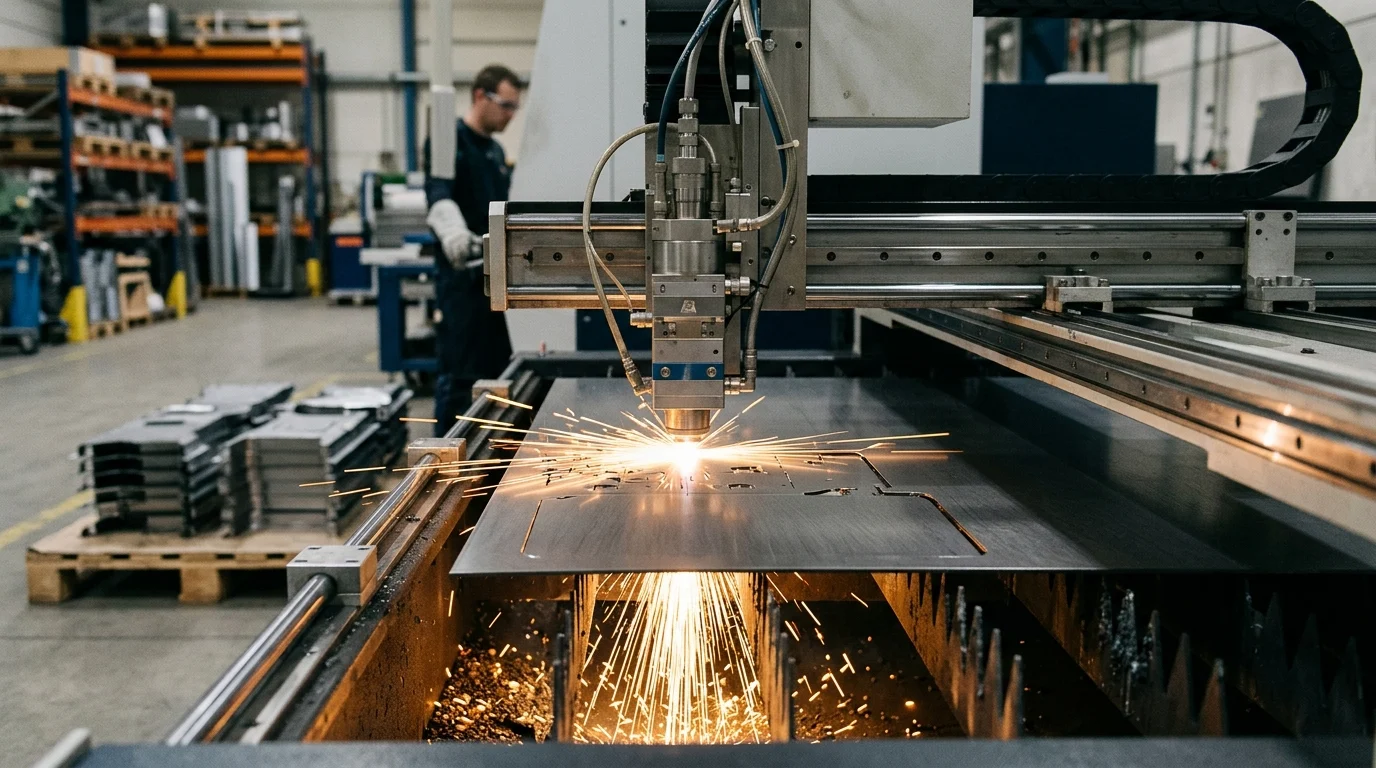
Im Kern Präzisions-Laserschneiden Dabei wird ein Hochleistungslaserstrahl erzeugt, mittels Linsen oder Glasfasern fokussiert und auf ein Blechwerkstück gerichtet. Die konzentrierte Energie erhitzt das Material rasch bis zum Schmelz- oder Verdampfungspunkt, während ein aktives Hilfsgas das geschmolzene Material aus der Schnittzone entfernt.
Durch diese gezielte Anwendung extremer Hitze lassen sich filigrane Designs realisieren, die mit mechanischen Klingen oder Stempeln nicht möglich wären, während gleichzeitig die strukturelle Integrität des umgebenden Metalls erhalten bleibt.
Wie sich Laserquelle, Hilfsgas und CNC-Programmierung auf die Ergebnisse auswirken
Die Wechselwirkung zwischen Laserquelle, Hilfsgas und CNC-Programmierung bestimmt die endgültige Schnittqualität. Faserlaser, die bei einer Wellenlänge von etwa 1,06 Mikrometern arbeiten, werden von Metallen stark absorbiert und eignen sich daher besonders gut zum Schneiden reflektierender Materialien wie Aluminium und Messing. CO₂-Laser, die bei 10,6 Mikrometern arbeiten, sind weiterhin für dickere Platten und Nichtmetalle geeignet.
Hilfsgase spielen eine ebenso entscheidende Rolle. Sauerstoff wird häufig als Hilfsgas für Baustahl verwendet, da er eine exotherme Reaktion erzeugt, die den Schneidprozess beschleunigt. Im Gegensatz dazu wird Stickstoff unter hohem Druck eingesetzt für Edelstahl und Aluminium Um die erhitzte Kante vor Oxidation zu schützen und so eine saubere, schweißfertige Oberfläche zu erzielen, steuert das CNC-Programm die präzise Vorschubgeschwindigkeit und Fokusposition, die zur Optimierung dieser Parameter erforderlich sind.
| Besonderheit | Faserlaser (Festkörperlaser) | CO2-Laser (Gas) |
|---|---|---|
| Wellenlänge | ~1,06 µm | ~10,6 µm |
| Am besten geeignet für | Dünnes bis mitteldickes Blech, reflektierende Metalle | Dicke Platte, Nichtmetalle (Holz, Acryl) |
| Energieeffizienz | Hoch (bis zu 30 % Wirkungsgrad im Vergleich zur Steckdose) | Niedriger (typischerweise 10-15 %) |
| Wartung | Niedrig (keine beweglichen Spiegel im Strahlengang) | Hoch (erfordert Spiegeljustierung und Gasaustausch) |
Welche Prozessschritte definieren präzises Laserschneiden?
Der Präzisions-Laserschneiden Der Workflow ist durch eine Abfolge streng kontrollierter digitaler und physischer Schritte definiert. Er beginnt mit der computergestützten Konstruktion (CAD), bei der Ingenieure die 2D- oder 3D-Geometrie des Bauteils erstellen. Dieses digitale Modell wird anschließend in die CAM-Software (Computer-Aided Manufacturing) importiert.
Die CAM-Software übersetzt die Geometrie in G-Code, der die exakten Maschinenbewegungen vorgibt. Anschließend richten die Bediener das Material ein und fixieren das Blech auf dem Schneidtisch. Sobald der Zyklus startet, durchdringt der Laser das Material und folgt dem programmierten Werkzeugweg. Abschließend werden die geschnittenen Teile sortiert und geprüft, um die Übereinstimmung mit dem digitalen Originalmodell sicherzustellen.
Welche Spezifikationen sind am wichtigsten?
Ingenieure und Beschaffungsteams müssen bei der Nutzung mehrere kritische Spezifikationen bewerten. Präzisions-LaserschneidenDie Schnittfugenbreite – die Menge an Material, die vom Laserstrahl abgetragen wird – ist für enge Verschachtelungen und filigrane Details von entscheidender Bedeutung und liegt typischerweise zwischen 0,1 mm und 0,3 mm, abhängig von der Materialdicke und der Brennweite.
Ein weiteres wichtiges Merkmal ist die Wärmeeinflusszone (WEZ). Obwohl das Laserschneiden ein sehr lokaler Prozess ist, unterliegt das angrenzende Metall dennoch Temperaturschwankungen, die seine metallurgischen Eigenschaften verändern können. Die Minimierung der WEZ ist daher entscheidend für Bauteile, die einer bestimmten Bearbeitung unterzogen werden. anschließende Bildung oder Ermüdungsbelastung. Schließlich bestimmen Positionsgenauigkeit und Wiederholgenauigkeit, ob die Schnittmerkmale bei der Endmontage korrekt ausgerichtet werden.
Wie sich Präzisionslaserschneiden im Vergleich zu anderen Schneidverfahren schlägt
Während Präzisions-Laserschneiden Das Verfahren ist äußerst vielseitig und weit verbreitet und existiert innerhalb eines breiteren Ökosystems industrieller Schneidtechnologien. Um die Wirtschaftlichkeit der Produktion und die Teilequalität zu optimieren, ist es unerlässlich zu verstehen, wie es sich im Vergleich zu alternativen Methoden – wie Plasmaschneiden, Wasserstrahlschneiden und mechanischem Stanzen – schlägt.
Welche Vergleichspunkte sind am wichtigsten?
Beim Vergleich von Schneidverfahren müssen Ingenieure Maßtoleranzen, Kantengüte, thermische Auswirkungen und Bearbeitungsgeschwindigkeit bewerten.
| Schneidemethode | Typische Toleranz | Wärmeeinflusszone (WEZ) | Kantenqualität | Optimale Materialstärke |
|---|---|---|---|---|
| Präzisionslaser | ±0,05 mm bis ±0,1 mm | Minimal | Ausgezeichnet (glatt, vertikal) | 0,5 mm bis 25 mm |
| Plasmaschneiden | ±0,3 mm bis ±0,5 mm | Bedeutsam | Mäßig (etwas Schlacke/Fase) | 10 mm bis 50 mm+ |
| Wasserstrahlschneiden | ±0,1 mm bis ±0,2 mm | Keine (Kaltverfahren) | Ausgezeichnet (keine thermische Verformung) | 5 mm bis 150 mm+ |
| CNC-Stanzen | ±0,1 mm | Keiner | Gut (muss eventuell entgratet werden) | 0,5 mm bis 6 mm |
Wie die Tabelle zeigt, Präzisions-Laserschneiden bietet die beste Balance zwischen engen Toleranzen und hoher Kantenqualität für dünnes bis mitteldickes Blech, während Wasserstrahlschneiden nur dann unbedingt erforderlich ist, wenn thermische Verformungen vollständig vermieden werden müssen.
Welche Kompromisse beeinflussen Kosten, Flexibilität und Materialvielfalt?
Die Wahl der Schneidtechnologie ist mit Kompromissen verbunden. Plasmaschneiden verursacht im Allgemeinen geringere Betriebskosten und Investitionskosten als Hochleistungs-Faserlaser und ist daher wirtschaftlich vorteilhaft für schwere Baustähle, bei denen eine Toleranz von ±0,5 mm akzeptabel ist. Allerdings stößt das Plasmaschneiden bei komplexen Geometrien an seine Grenzen und hinterlässt eine ausgeprägte Wärmeeinflusszone.
Wasserstrahlschneiden bietet immense Flexibilität hinsichtlich des Materialspektrums und kann dickes Titan, Keramik und Verbundwerkstoffe durchtrennen, ohne die Materialhärte zu verändern. Der Nachteil liegt in der Geschwindigkeit: Wasserstrahlschneiden ist deutlich langsamer und pro Schnittzoll teurer als Laserschneiden. Mechanisches Stanzen bietet eine hervorragende Geschwindigkeit für Teile mit sich wiederholenden Lochmustern und ermöglicht die 3D-Formgebung (z. B. von Lüftungsschlitzen) in derselben Aufspannung. Es ist jedoch durch Werkzeugbeschränkungen limitiert und kann die Flexibilität des Lasers bei Freiformkonturen nicht erreichen.
Was bestimmt Qualität, Kosten und Produktionseffizienz?
Die wirtschaftliche Rentabilität von Präzisions-Laserschneiden Sie beruht auf einem sorgfältigen Ausgleich der Betriebsvariablen. Obwohl die Technologie an sich präzise ist, werden die endgültigen Stückkosten und die Gesamtqualitätsausbeute stark von der Materialdynamik, der Softwareoptimierung und der Anlagenwartung beeinflusst.
Wie Material, Dicke, Verschachtelung und Maschinenleistung das Ergebnis beeinflussen
Die Materialauswahl und die Blechdicke bestimmen maßgeblich die erforderlichen Schnittparameter und die daraus resultierende Produktionseffizienz. Moderne Faserlaser, die in industriellen Anlagen üblicherweise Leistungen von 4 kW bis 12 kW erbringen, können Baustahl bis zu einer Dicke von 25 mm problemlos bearbeiten. Allerdings sinkt die Schnittgeschwindigkeit mit zunehmender Blechdicke exponentiell, was sich direkt auf die Maschinenkosten auswirkt.
Die Produktionseffizienz hängt maßgeblich von der Nesting-Software ab. Fortschrittliche Algorithmen optimieren die Teileplatzierung auf einem einzelnen Blech und reduzieren den Verschnitt im Vergleich zu manuellen Layouts häufig um 15 bis 20 %. Darüber hinaus bestimmt die Leistungsfähigkeit der Maschine selbst – beispielsweise Linearantriebe anstelle herkömmlicher Zahnstangenantriebe –, wie schnell der Laserkopf um scharfe Ecken beschleunigen und abbremsen kann, ohne an Genauigkeit einzubüßen.
Welche Qualitätsrisiken sollten Käufer bewerten
Trotz des automatisierten Charakters des Präzisionslaserschneidens müssen Käufer hinsichtlich spezifischer Qualitätsrisiken wachsam bleiben. Schlackenbildung – das wiedererstarrte, geschmolzene Metall, das an der Schnittkante haftet – kann auftreten, wenn der Hilfsgasdruck oder die Schnittgeschwindigkeit nicht korrekt kalibriert ist, was kostspielige Nachbearbeitungen erforderlich macht. sekundäre EntgratungsvorgängeDie
Thermische Verformung stellt ein weiteres erhebliches Risiko dar, insbesondere beim Schneiden dünner Bleche mit hoher Strukturdichte. Zu hohe Wärmeeinbringung kann zu Verformungen des Blechs führen und somit die Toleranz des Bauteils beeinträchtigen. Käufer sollten zudem das Risiko von Mikrorissen in der Wärmeeinflusszone prüfen, insbesondere bei hochkohlenstoffhaltigen Stählen und speziellen Legierungen für die Luft- und Raumfahrt. Gut kalibrierte Prozesse sollten die Fehlerrate deutlich unter 1 % halten.
Wie man die Leistungsfähigkeit von Lieferanten beurteilt
Die Bewertung eines Lieferanten für Blechbearbeitung erfordert mehr als nur die Betrachtung seines Maschinenparks. Das Qualitätsversprechen eines Lieferanten zeigt sich häufig in der Einhaltung internationaler Qualitätsmanagementsysteme, wie beispielsweise den von der EU veröffentlichten Normen. ISODie
Käufer sollten die vorbeugenden Wartungsprotokolle des Lieferanten prüfen; Laseroptik und Schneiddüsen müssen sorgfältig gewartet werden, um Strahldivergenz und Schnittqualitätsbeeinträchtigungen zu vermeiden. Darüber hinaus stellt die Bewertung der Rohmaterialprüfungsprozesse eines Lieferanten sicher, dass Schwankungen in der Blechdicke oder Oberflächenrost die Stabilität des Laserschneidprozesses nicht beeinträchtigen.
Wie man entscheidet, wann Präzisionslaserschneiden das Richtige ist
Die Wahl des optimalen Fertigungsverfahrens erfordert eine ganzheitliche Betrachtung des Projektlebenszyklus. Präzisionslaserschneiden ist zwar eine leistungsstarke Technologie, aber keine Universallösung für alle Anforderungen der Metallverarbeitung. Ingenieure und Einkäufer müssen die Stärken dieser Technologie mit den spezifischen Projektanforderungen in Einklang bringen.
Welche Anwendungen eignen sich am besten für das Präzisionslaserschneiden?
Präzisionslaserschneiden eignet sich hervorragend für die Fertigung kleiner bis mittlerer Stückzahlen, typischerweise von 100 bis 5.000 Einheiten. In diesen Fällen ist das Laserschneiden aufgrund des Wegfalls von Werkzeugkosten äußerst wirtschaftlich. Es ist die erste Wahl für Anwendungen mit komplexen Geometrien, scharfen Innenkanten und filigranen Ausschnitten, die sich nur schwer oder gar nicht stanzen ließen.
Das Verfahren eignet sich auch ideal für schnelles Prototyping und iterativen Designphasen. Da Designänderungen lediglich eine aktualisierte digitale CAD-Datei anstelle neuer physischer Werkzeuge erfordern, können Ingenieure mehrere Iterationen eines Bauteils an einem einzigen Tag testen und so den Produktentwicklungszyklus drastisch beschleunigen.
Welche Entscheidungskriterien helfen, Toleranz, Kosten und Lieferzeit in Einklang zu bringen?
Die endgültige Entscheidung hängt von der Abwägung zwischen Maßtoleranzen, Kosten und Lieferzeit ab. Benötigt ein Bauteil Toleranzen von weniger als ±0,05 mm, können Nachbearbeitungen unabhängig vom gewählten Schneidverfahren erforderlich sein. Sind die Toleranzen hingegen großzügig bemessen und das Material besonders dick, kann Plasmaschneiden eine kostengünstigere Alternative darstellen.
Die Stückzahl ist oft der entscheidende Faktor. Bei einer Produktionsserie von 500 Einheiten bietet Präzisionslaserschneiden die niedrigsten Stückkosten, da keine Werkzeugkosten anfallen. Wird das Projekt jedoch auf 100.000 Einheiten skaliert, amortisiert die hohe Zyklusgeschwindigkeit eines Folgeverbundwerkzeugs die anfänglichen Werkzeugkosten von 10.000 bis 50.000 US-Dollar schnell, sodass Laserschneiden für diese Produktionsmenge wirtschaftlich nicht rentabel ist. Die Berücksichtigung dieser Schwellenwerte gewährleistet einen effizienten Kapitaleinsatz über den gesamten Produktlebenszyklus.
Wichtigste Erkenntnisse
- Die wichtigsten Schlussfolgerungen und Begründungen für das Präzisionslaserschneiden
- Spezifikationen, Konformitätsprüfungen und Risikobewertungen sollten vor der endgültigen Zusage überprüft werden.
- Praktische nächste Schritte und Hinweise, die Leser sofort anwenden können
Häufig gestellte Fragen
Welche Materialien eignen sich am besten für das Präzisionslaserschneiden?
Es eignet sich besonders gut für Edelstahl, Aluminium, Baustahl, Messing und dünne bis mitteldicke Bleche, bei denen enge Toleranzen und saubere Kanten erforderlich sind.
Wie genau ist Präzisionslaserschneiden?
Moderne CNC-Lasersysteme erreichen oft Toleranzen um ±0,05 mm, abhängig von Materialart, Dicke und Teilegeometrie.
Wann sollte ich Stickstoff anstelle von Sauerstoff als Hilfsgas wählen?
Verwenden Sie Stickstoff für Edelstahl und Aluminium, wenn Sie oxidfreie, schweißfertige Kanten benötigen; verwenden Sie Sauerstoff für Baustahl, wenn eine schnellere Schnittgeschwindigkeit Priorität hat.
Kann Mingli Metal schnelles Prototyping mit Laserschneiden unterstützen?
Ja. Der digitale CAD/CAM-Workflow von Mingli Metal hilft dabei, Konstruktionen schnell in zugeschnittene Teile umzusetzen, ohne auf die Anfertigung von Werkzeugen warten zu müssen.
Warum ist Präzisionslaserschneiden bei komplexen Bauteilen besser als mechanische Bearbeitung?
Es ist berührungslos, benötigt keine Matrizen, schaltet Profile per digitaler Datei um und erzeugt komplexe Formen mit gleichmäßigen Kanten und geringerer Werkzeugverschleißvariation.